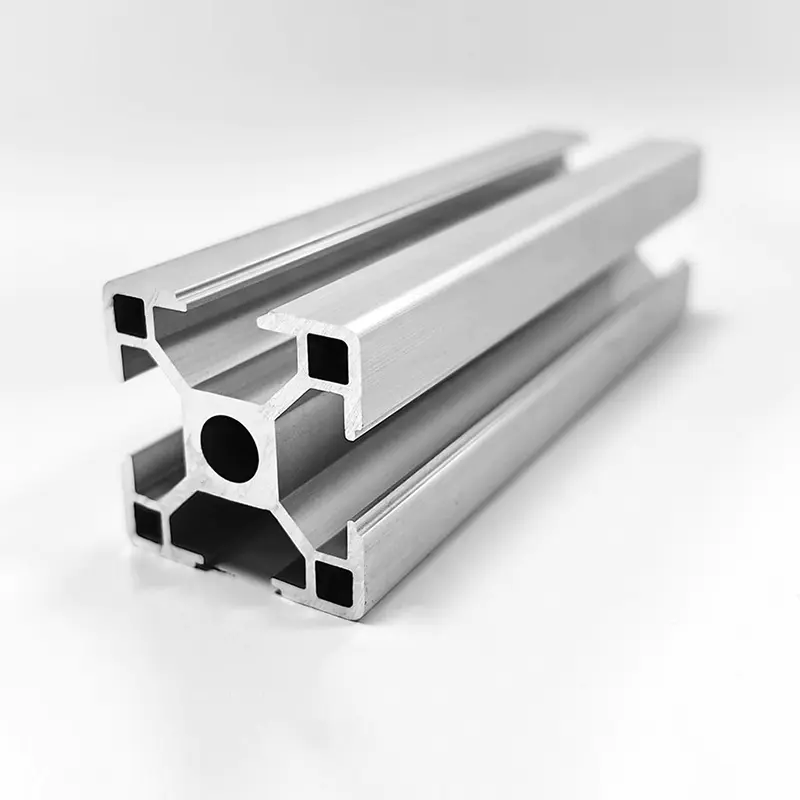

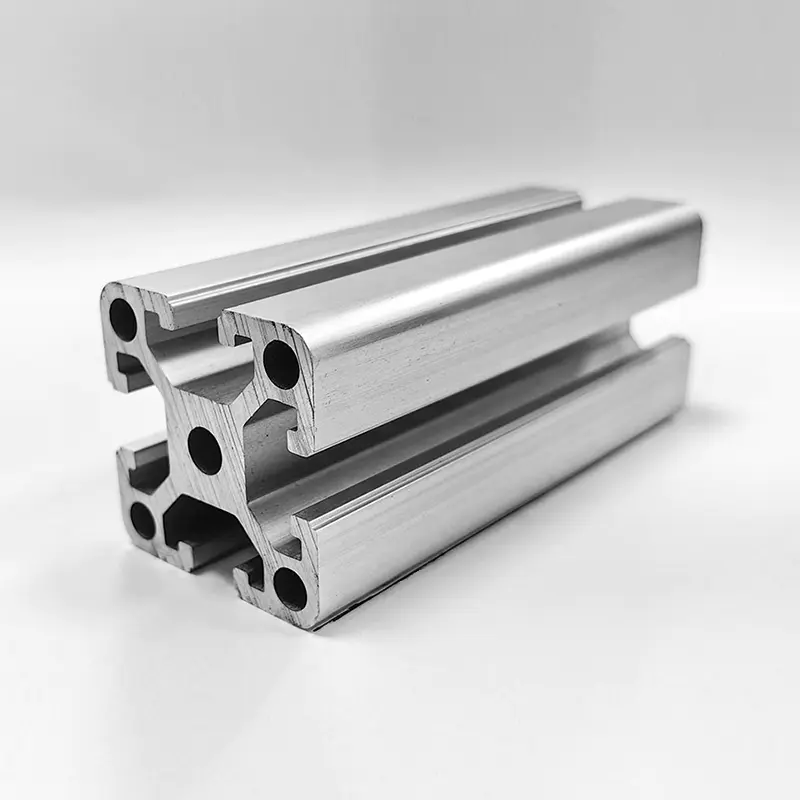
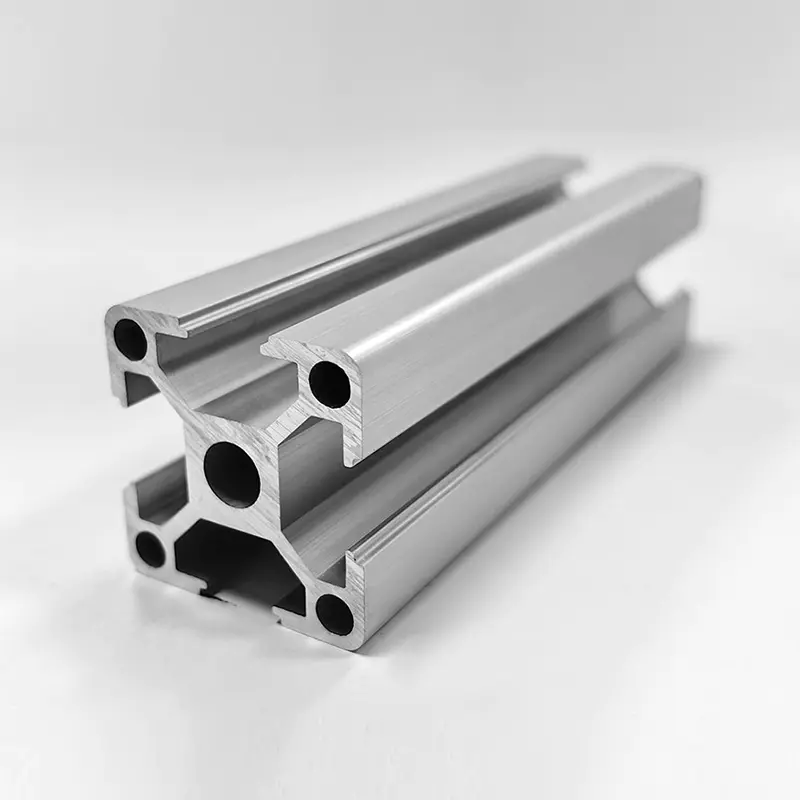
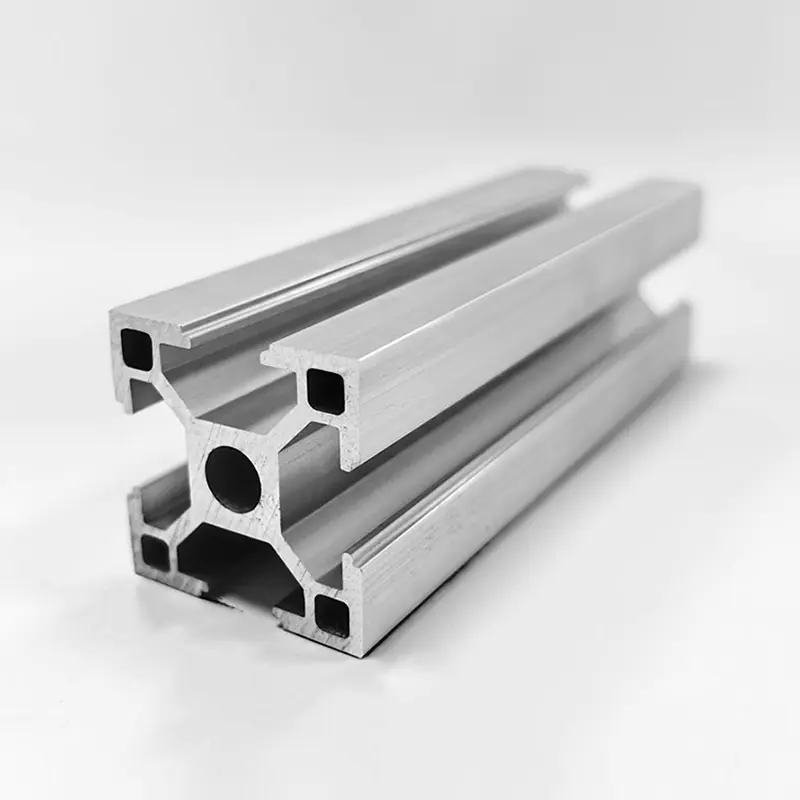
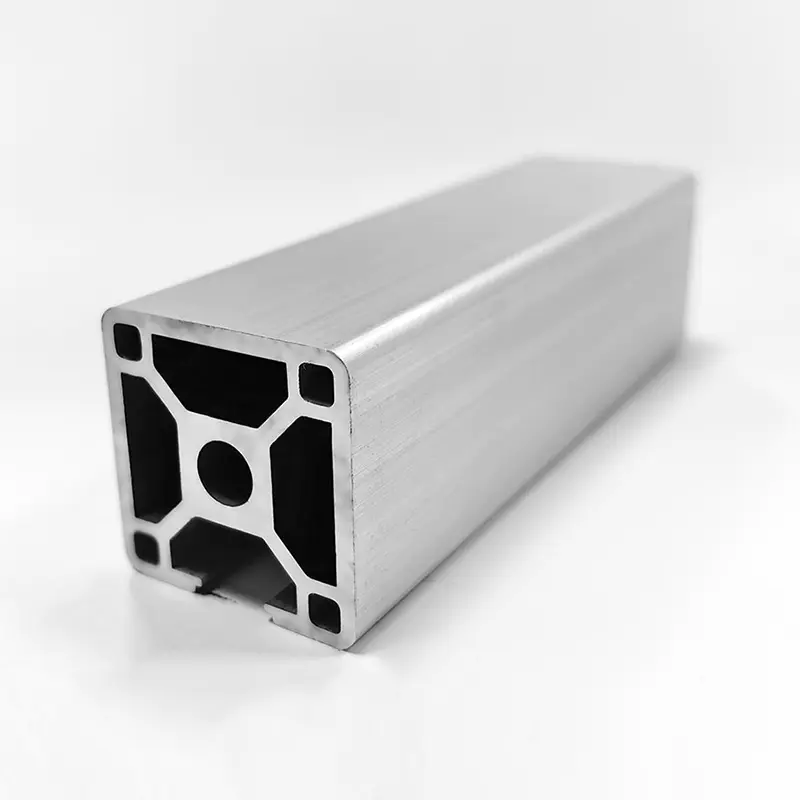
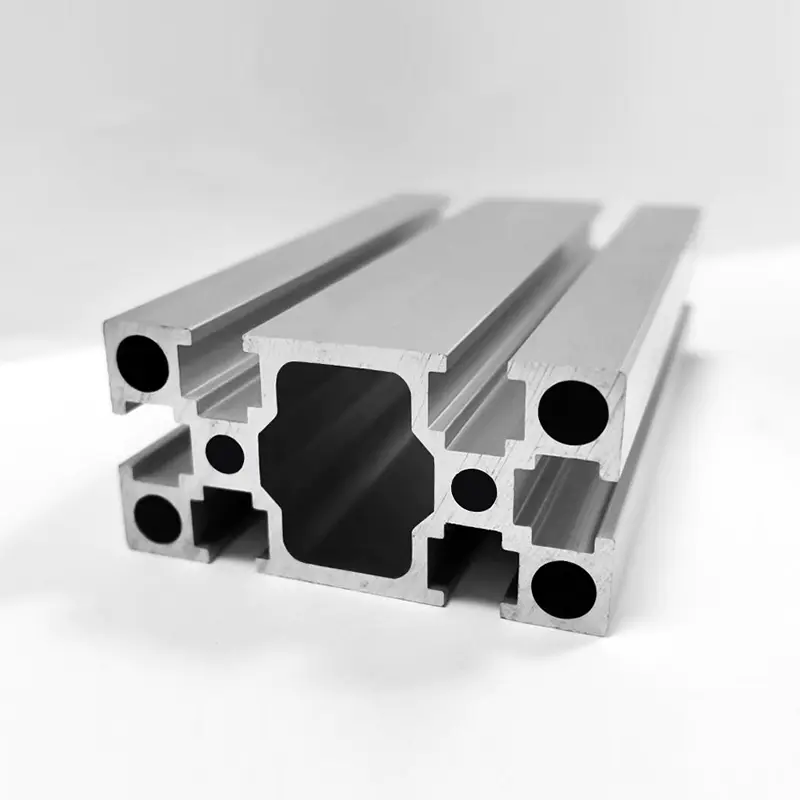
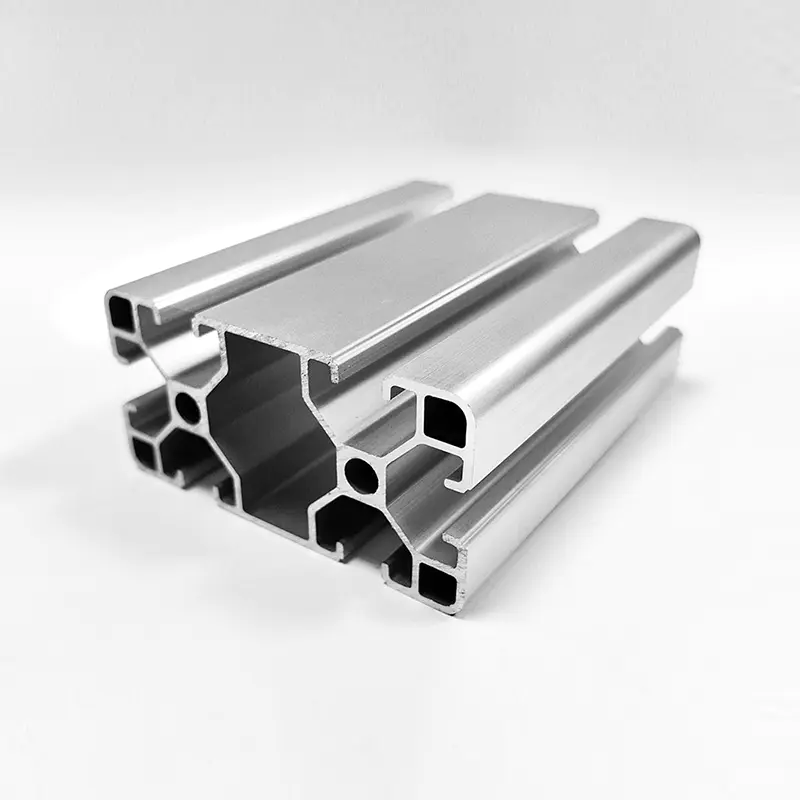
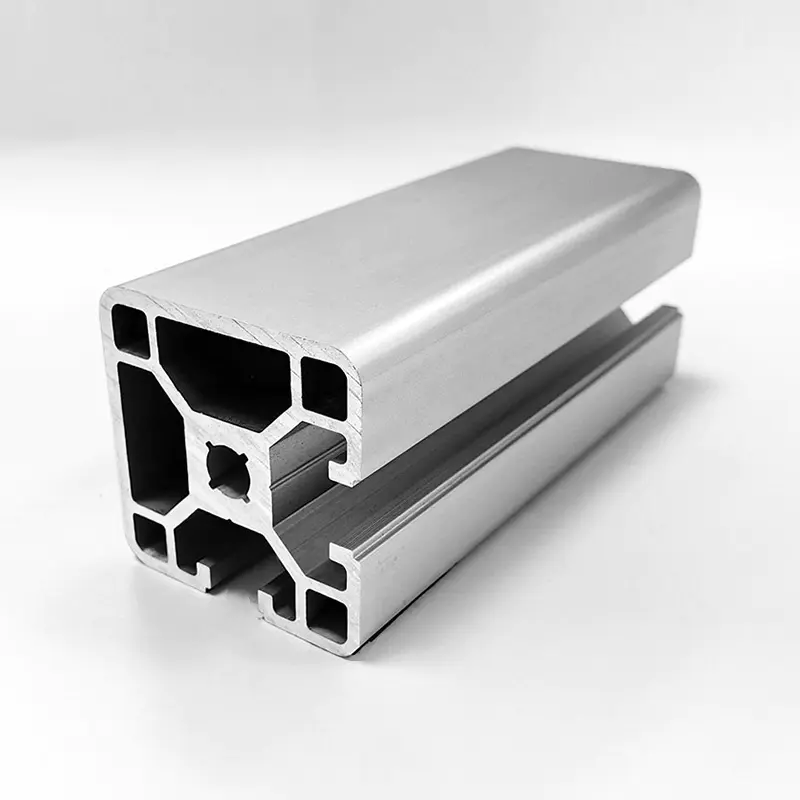
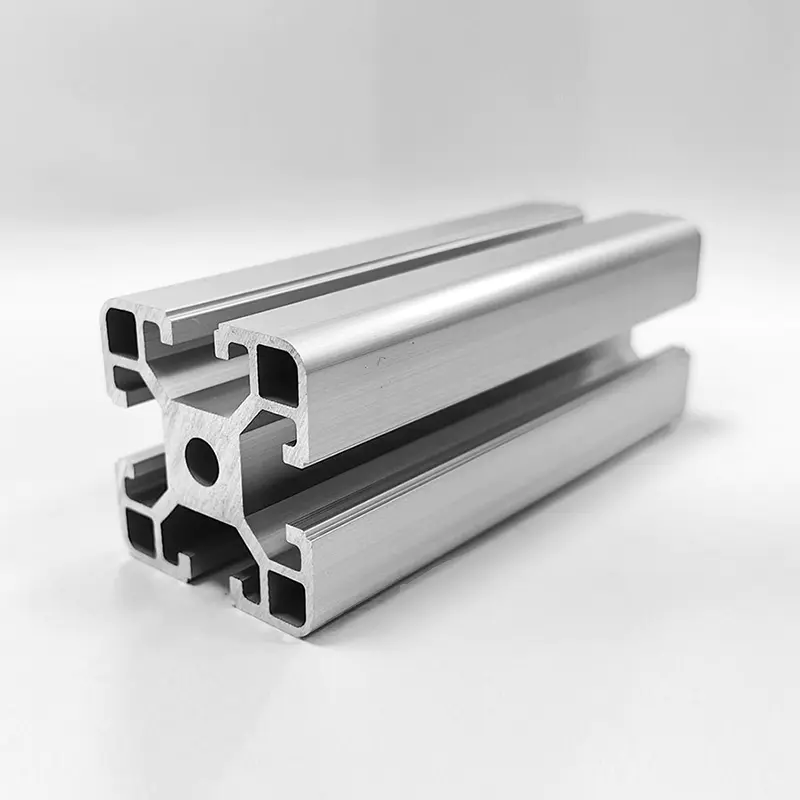
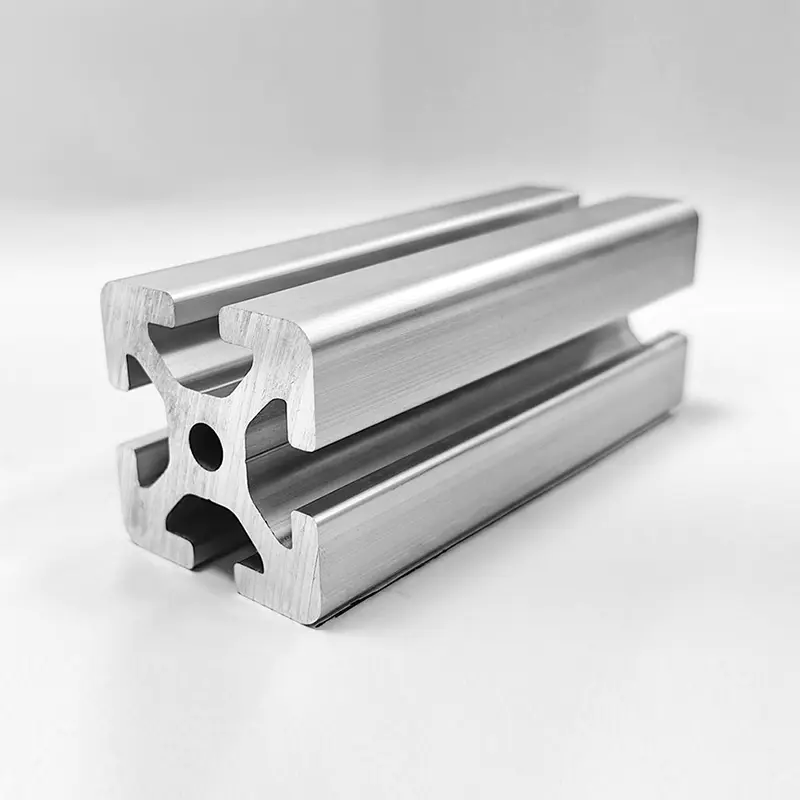
Højstyrke legeringsprofil 6061-T6
Ekstruderet af 6061-T6 aluminium med forbedret vægtykkelse og optimeret indvendig ribbe. Designet til strukturelle rammer, automatiserede udstyrsbaser og støttesystemer til tunge belastninger. Præcisionstolerancer opfylder ASTM B221 med fuld in-house CNC-bearbejdning og overfladefinish.
Kerne fordele
Integreret produktionskæde
Formdesign, ekstrudering, CNC-bearbejdning (3-akset og 5-akset), anodisering, pulverlakering og montering - alt sammen internt på tværs af tre produktionsbaser. Reducerer gennemløbstiden og sikrer fuld sporbarhed.
Højstyrke legering
Kontrolleret indhold af Mg (0,8-1,2%) og Si (0,4-0,8%) giver ensartede mekaniske egenskaber. T6 temperament giver en balance mellem styrke, formbarhed og korrosionsbestandighed.
Præcision og stabilitet
Rethed ≤ 0,5 mm/m, snoning ≤ 0,3 mm/m. Brugerdefinerede længder med ±0,2 mm skæretolerance. Velegnet til højpræcisionsmontering med tilhørende komponenter.
Overfladeteknik
Affedtet og passiveret inden efterbehandling. Anodisk belægning op til 25 μm (Klasse AA25) pr. MIL-A-8625. Pulverlak fås i RAL-farver med ensartet filmtykkelse.
Produktspecifikationer
| Parameter | Værdi/interval |
|---|---|
| Legering / Temperation | 6061-T6 |
| Vægtykkelse | 2,5 – 6,0 mm (serieafhængig) |
| Standard længder | 6,0 m / 6,5 m (brugerdefineret snit tilgængelig) |
| Trækstyrke (Rm) | ≥ 310 MPa |
| Flydespænding (Rp0,2) | ≥ 276 MPa |
| Forlængelse (A50) | ≥ 10 % |
| Hårdhed (HBW) | ≥ 95 |
| Overflade finish | Mølle, klar/sort anodiseret, pulverlakeret (RAL) |
| Rethedstolerance | ≤ 0,5 mm/m |
| Twist tolerance | ≤ 0,3 mm/m |
Ansøgningsfelter
Industrielt udstyr
- Maskinrammer og transportbånd
- Vibrationsdæmpende baser
- Portal- og portalstrukturer
Automation og robotter
- Robotarbejdsstationer og sluteffektorbeslag
- Lineære styreskinner & aktuatorbeslag
- Sikkerhedsafskærmning og indkapsling
Infrastruktur og energi
- Monteringssystemer til solpaneler
- Kraftige reoler og hylder
- Skræddersyede kabinetter til el-skabe
Retningslinjer for behandling og montering
- Anbefalet anboringsmoment for M8-gevind: 18–22 N·m. Brug gevinddannende skruer til blinde huller for at reducere spændingskoncentrationen.
- Til anodiserede overflader, brug neutrale pH-rensere (6–8). Undgå sure eller basiske midler, der kan nedbryde belægningen.
- Svejsning: brug ER4043 eller ER5356 tilsatstråd. Post-weld varmebehandling (PWHT) er påkrævet for at genoprette T6 egenskaber.
- Maksimal kontinuerlig driftstemperatur: 150 °C. Styrkereduktion sker over denne tærskel.
- Opbevaring: Hold profilerne tørre og tildækkede. Undgå direkte kontakt med uens metaller (kobber, bart stål) for at forhindre galvanisk korrosion.
Ofte stillede spørgsmål
Under et enkelt understøttet spænd på 2,0 m med ensartet belastning understøtter profilen på 100×100×5 mm (sektionsmodul 22,4 cm³) cirka 1800 kg ved flydespænding (276 MPa). For punktbelastninger i midten af spændvidden reduceres kapaciteten med 50 %. Rådfør dig altid med tekniske beregninger for din specifikke konfiguration.
Ja. Huishuo driver 3-akset og 5-akset CNC-bearbejdningscentre til boring, anboring, fræsning og forsænkning. Vi tilbyder også profilskæring til nøjagtige længder med ±0,2 mm tolerance. Indsend 2D/3D tegninger til procesgennemgang.
Møllebearbejdning afsendes inden for 7-10 dage. Anodisering (klar/sort) tilføjer 3-5 dage; pulverlakering (enhver RAL) tilføjer 5-7 dage. Alle overfladebehandlingslinjer er in-house, hvilket reducerer outsourcing-forsinkelser. Minimum bestillingsmængde for brugerdefinerede farver: 500 kg.
Brug smøremiddel (nikkelbaseret eller kobberbaseret) på gevind, eller angiv PTFE-belagte fastgørelseselementer. For anodiserede profiler skal du påføre et tørfilmssmøremiddel på sammenpassende overflader for at reducere friktionen og forhindre aluminiumsoverførsel.