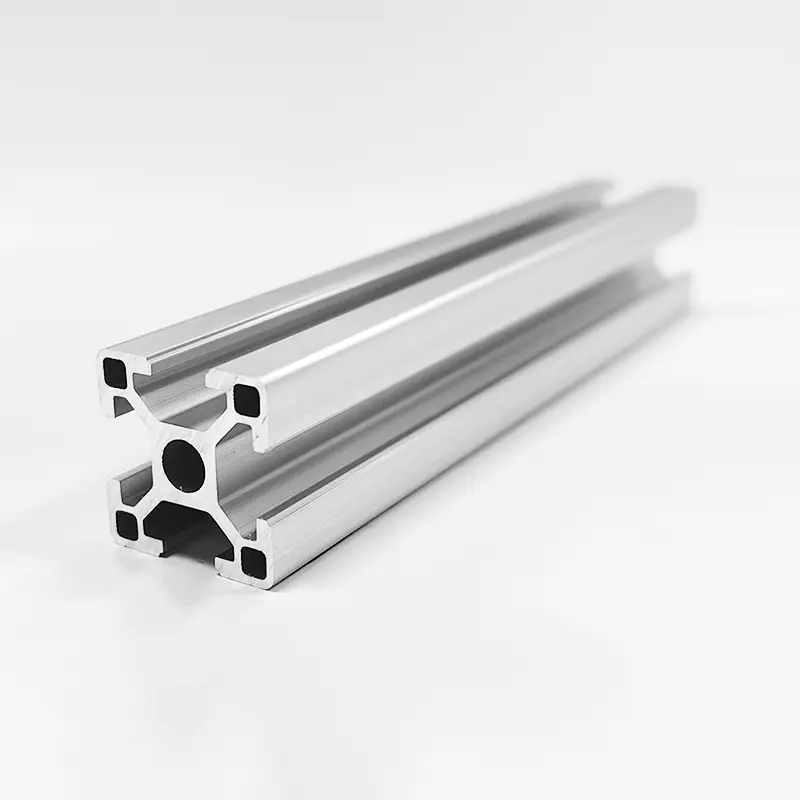
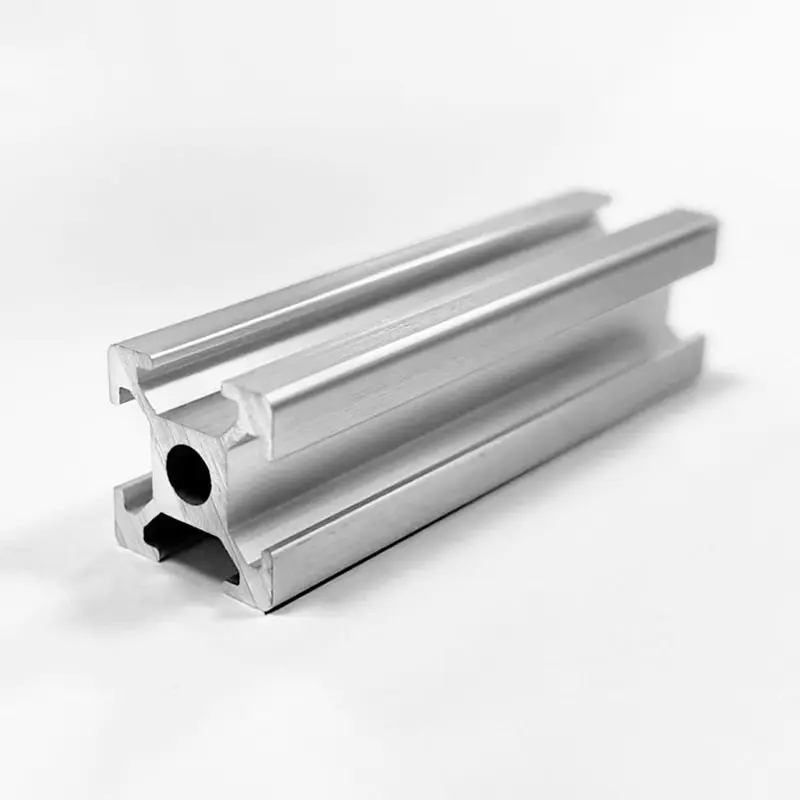
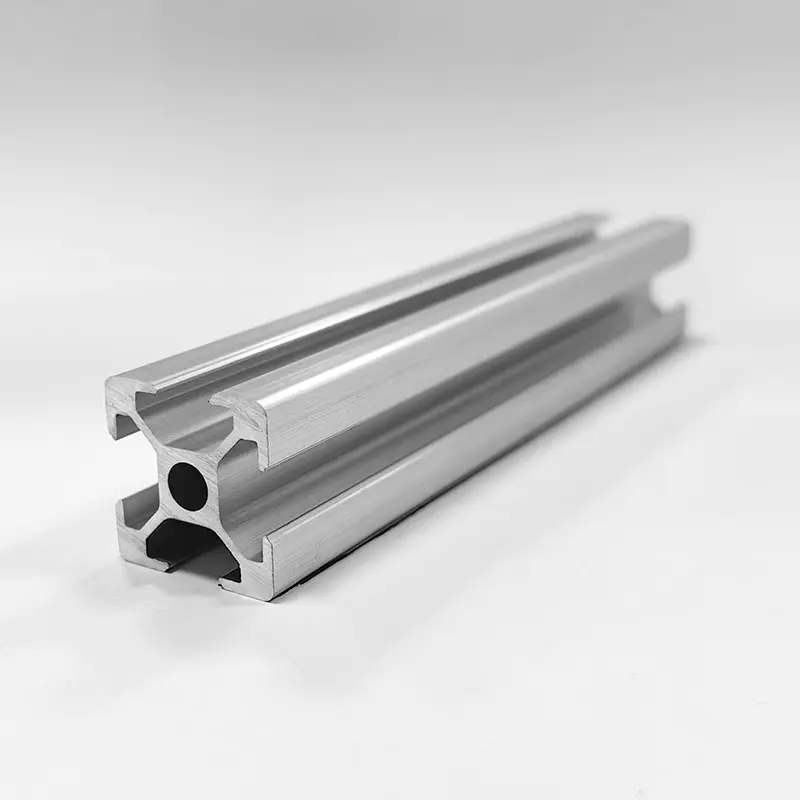
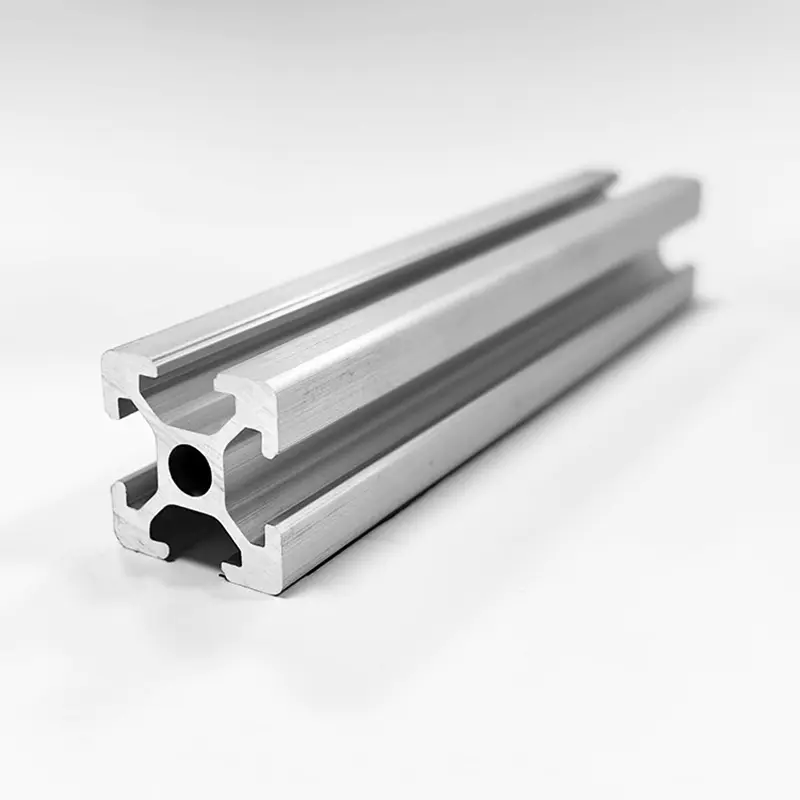
1. Introduktion til aluminiumsekstruderingsprofiler
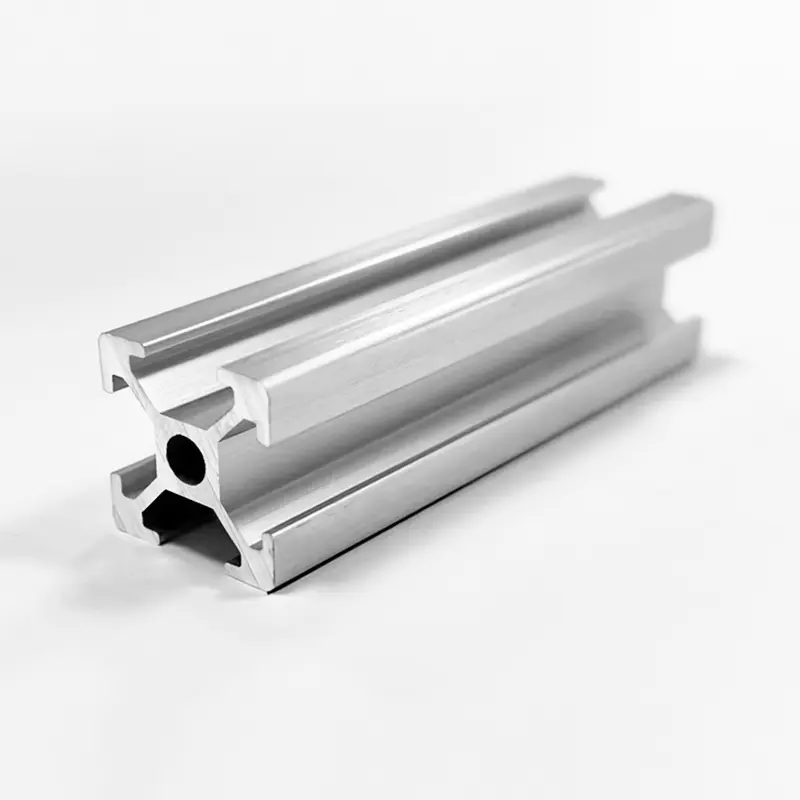
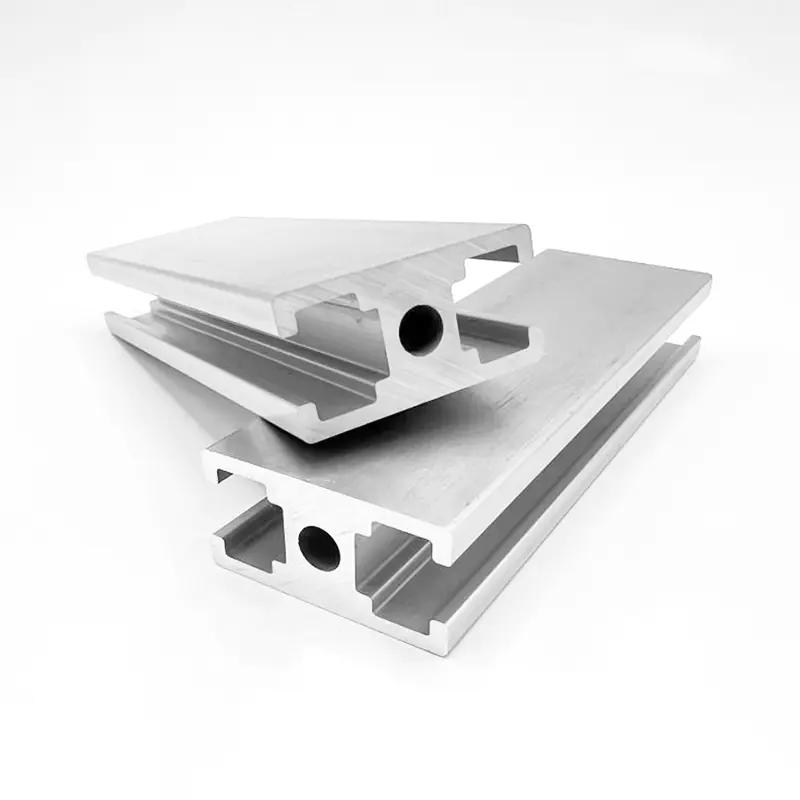
Aluminiumsekstruderingsprofiler er blevet grundlæggende komponenter i moderne teknik, byggeri, bilindustrien, vedvarende energi og industriel automation. Ekstruderingsprocessen involverer at tvinge opvarmede aluminiumslegeringer gennem en formet stålmatrice under ekstremt hydraulisk tryk. Denne proces giver kontinuerlige længdeprofiler med komplekse, konstante tværsnit, der kombinerer letvægtsegenskaber med strukturel holdbarhed.
For internationale købere, konstruktionsingeniører og producenter af originalt udstyr kræver valg af den korrekte aluminiumsekstruderingsprofil en evaluering af flere kritiske faktorer. Materialeegenskaber er dikteret af legeringssammensætning, varmebehandlingstemperament, tværsnitsgeometri og overfladebehandlingsmetoder. At vælge den forkerte legeringskvalitet eller tempereringsbetegnelse kan føre til for tidlig mekanisk fejl, æstetisk forringelse, højere produktionsomkostninger eller unødvendige monteringsudfordringer.
Denne omfattende tekniske vejledning leverer en dybdegående sammenlignende analyse af de primære arkitektoniske og strukturelle aluminiumslegeringer, specifikt med fokus på 6061, 6063 og 6005A. Den nedbryder kemiske sammensætninger, mekanisk styrke, tempereringstilstande, overfladebehandlingsydelse og designtolerancer for at hjælpe indkøbsteams og ingeniører med at vælge den optimale ekstruderingsprofil til deres specifikke anvendelseskrav.
2. Kemisk sammensætning og metallurgi: 6061 vs. 6063 vs. 6005A
Ydeevnen af en aluminiumsekstruderingsprofil er forankret i dens kemiske sammensætning. Standard ekstruderede profiler tilhører overvejende 6xxx-seriens aluminiumslegeringer, som har magnesium og silicium som deres vigtigste legeringselementer. Disse elementer danner magnesiumsilicid (Mg2Si), en forbindelse, der gør legeringen varmebehandles og reagerer på udfældningshærdning.
2.1 Grænseværdier for kemisk sammensætning (ASTM B221 Standard)
Den nøjagtige balance mellem magnesium, silicium, kobber, krom og jern definerer forarbejdningsadfærden, ekstruderingshastigheden, formbarheden og styrken efter ældning af hver legeringskvalitet.
| Legeringskvalitet | Silicium (Si) | Jern (Fe) | Kobber (Cu) | Mangan (Mn) | Magnesium (Mg) | Chrom (Cr) | Zink (Zn) | Titanium (Ti) | Aluminium (Al) |
| 6061 | 0,40 - 0,80 % | Maks. 0,70 % | 0,15 - 0,40 % | Maks. 0,15 % | 0,80 - 1,20 % | 0,04 - 0,35 % | Maks. 0,25 % | Maks. 0,15 % | Balance |
| 6063 | 0,20 - 0,60 % | Maks. 0,35 % | Maks. 0,10 % | Maks. 0,10 % | 0,45 - 0,90 % | Maks. 0,10 % | Maks. 0,10 % | Maks. 0,10 % | Balance |
| 6005A | 0,50 - 0,90 % | Maks. 0,35 % | Maks. 0,30 % | 0,09 - 0,50 % | 0,40 - 0,70 % | 0,10 - 0,30 % | Maks. 0,20 % | Maks. 0,10 % | Balance |
2.2 Metallurgiske forskelle og legeringskarakterisering
- 6061 aluminiumslegering : Ofte omtalt som strukturelt aluminium, 6061 indeholder højere niveauer af magnesium og silicium sammen med bevidste tilsætninger af kobber (0,15 til 0,40 procent) og chrom (0,04 til 0,35 procent). Kobber forbedrer den ultimative trækstyrke og hårdhed, mens krom forfiner kornstrukturen og kontrollerer omkrystallisation under varmebehandling. Imidlertid øger et højere legeringsindhold strømningsspændingen under ekstrudering, hvilket begrænser ekstruderingshastigheden og reducerer den maksimale sektionskompleksitet.
- 6063 aluminiumslegering : Bredt anerkendt som arkitektonisk aluminium, 6063 har lavere magnesium- og siliciumniveauer og næsten nul kobberindhold. Denne rene formulering resulterer i lav deformationsmodstand under ekstrudering, hvilket muliggør jævn ekstrudering gennem komplekse multi-void matricer. Det giver også tynde vægtykkelser og overlegen overfladeglathed, hvilket gør den til den foretrukne legering til anodisering.
- 6005A aluminiumslegering : Placeret mellem 6061 og 6063, 6005A inkorporerer kontrolleret mangan- og kromindhold for at øge styrke og sejhed uden væsentligt at ofre ekstruderbarheden. Den tilbyder overlegen bøjningsmodstand og slagstyrke sammenlignet med 6063, mens den opretholder en bedre ekstruderingshastighed end 6061.
3. Sammenligning af mekaniske egenskaber og bæreevne
Ingeniører skal vælge aluminiumslegeringer baseret på specifikke mekaniske belastningskriterier, såsom flydespænding under spænding, ultimativ trækstyrke, forlængelse og overfladehårdhed.
3.1 Mekanisk egenskabsmatrix for almindelige ekstruderingstempere
Den mekaniske adfærd varierer betydeligt afhængigt af legeringssammensætningen og den anvendte varmebehandlingsproces.
| Ejendomsparameter | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Konstruktionsstål (reference) |
| Ultimativ trækstyrke (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Udbyttestyrke (0,2 % offset, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Forlængelse ved pause (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Brinell hårdhed (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Træthedsgrænse (MPa) | 60 | 69 | 96 | 85 | 180 |
| Elasticitetsmodul (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Massefylde (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Strukturel belastningsanalyse: 6061 vs. 6063
- Udbytte og trækevne : 6061-T6 udviser ca. 30 til 40 procent højere flydespænding og ultimativ trækstyrke end 6063-T6. Til konstruktionsrammer, montering af tungt udstyr, underrammer til chassis til biler og bærende spær giver 6061-T6 designere mulighed for at reducere profilvægtykkelsen og samtidig bevare sikkerhedsmarginerne.
- Afbøjning og elastikmodul : Både 6061 og 6063 har et identisk elasticitetsmodul på ca. 68,9 Gigapascal. Det betyder, at under rene elastiske bøjningsforhold, hvor spændingen ikke overstiger flydegrænsen, vil profiler lavet af 6061 og 6063 med samme tværsnitsgeometri afbøje nøjagtig samme mængde. Høj styrke øger ikke stivheden; stivhed er udelukkende styret af tværsnits inertimoment (I-værdi) og geometri design.
- Træthedsmodstand : 6061-T6 giver en træthedsstyrke på 96 Megapascal sammenlignet med 69 Megapascal for 6063-T6. For komponenter, der udsættes for dynamisk cyklisk belastning, cykliske vibrationer eller gentagne strukturelle påvirkninger, tilbyder 6061-T6 længere levetid mod mikrorevner og udmattelsesfejl.
4. Varmebehandlings- og tempereringsbetegnelser (T4, T5, T6)
Aluminiumsekstruderingsprofiler får en betydelig del af deres endelige styrke fra udfældningshærdning, også kendt som kunstig ældning. Forståelse af tempereringsbetegnelser er afgørende, når du læser tekniske tegninger og bestiller rå ekstruderinger.
4.1 Forklaring af almindelige ekstruderingstempere
- T4 Temperation (opløsning varmebehandlet og naturligt ældet) : Aluminiumsprofilen er opløsningsvarmebehandlet ved forhøjede temperaturer, bratkølet og får lov til at ældes naturligt ved stuetemperatur til en i det væsentlige stabil tilstand. T4-profiler bevarer fremragende koldformbarhed, duktilitet og bøjningsevne, hvilket gør dem velegnede til koldbøjning efter ekstrudering, strækning eller svære formningsoperationer.
- T5-temperering (afkølet fra forhøjet temperatur og kunstigt ældet) : Profilen forlader ekstruderingsmatricen ved temperaturer over opløsningstærskelværdien (omkring 500 grader Celsius), gennemgår hurtig luftkøling eller vandtågeslukning lige ved presseudløbsbordet og placeres efterfølgende i en kunstig ældningsovn (typisk 175 til 195 grader Celsius i 4 til 8 timer). T5-temperering minimerer termisk forvrængning og intern restspænding, hvilket gør den ideel til tyndvæggede arkitektoniske former, dørkarme og gardinvægsprofiler, hvor dimensionsstabilitet er altafgørende.
- T6 Temperation (opløsning varmebehandlet og kunstigt ældet) : Profiler gennemgår intensiv tvungen quenching umiddelbart efter at have forladt ekstruderingspressen eller genopvarmes i en off-line opløsningsovn, bratkøles hurtigt i vand og ældes derefter kunstigt i en varmeovn. T6-temperering opnår maksimal udfældningshærdning af Mg2Si-fasen, hvilket giver maksimal trækstyrke, hårdhed og slidstyrke.
4.2 Komparativ matrix af temperamentsegenskaber
| temperament tilstand | Slukningsproces | Kunstig aldring | Styrke niveau | Dimensionsstabilitet | Cold Bending Ydeevne |
| T4 | Hurtigt vand / blæser | Ingen (naturlig alder) | Moderat | Moderat | Fremragende |
| T5 | Forced Air / Mist | Ja (Standardovn) | Medium-Høj | Fremragende | Fair |
| T6 | Intens vandslukning | Ja (forlænget ovn) | Maksimum | God til Fair | Begrænset |
5. Overfladebehandling og belægningsteknologier
Ekstruderede aluminiumsprofiler udvikler naturligt en tynd passiv aluminiumoxidfilm (5 til 10 nanometer tyk), når de udsættes for ilt. Imidlertid kræver industrielle, marine, arkitektoniske og dekorative miljøer konstruerede overfladebehandlinger for at forbedre korrosionsbestandighed, slidstyrke, farveensartethed og elektrisk isolering.
5.1 Anodisering (elektrokemisk oxidation)
Anodisering er en elektrokemisk omdannelsesproces, der fortykker den naturlige aluminiumoxidbelægning til et integreret, hårdt, porøst anodisk lag. Profilen nedsænkes som anoden i et svovlsyreelektrolytbad, mens der tilføres jævnstrøm.
- Lagtykkelse : Standard arkitektonisk anodisering spænder fra 10 til 15 mikron til indvendig/mild udvendig brug og 20 til 25 mikron til marine eller tung industriel atmosfærisk eksponering (Qualanod Class 20/25).
- Farvning : Den porøse oxidfilm kan farves via elektrolytisk farvning ved hjælp af metalsalte (såsom tin eller kobolt) til fremstilling af champagne, bronze, mørk bronze og sorte nuancer eller gennem nedsænkning i organisk farvebad.
- Legering egnethed : 6063 er den førende legering til anodisering på grund af dets lave jern- og kobberindhold, hvilket giver et strålende, klart, ensartet metallisk udseende. I modsætning hertil anodiserer 6061 til en lidt mørkere, grålig nuance på grund af partikler af kobber og krom.
5.2 Elektrostatisk pulverlakering
Pulvercoating involverer sprøjtning af elektrostatisk ladet tørt termohærdende polymerpulver på en grundigt forbehandlet aluminiumsekstruderingsprofil. Profilen bages derefter i en hærdeovn ved 180 til 200 grader Celsius, smelter og tværbinder pulveret til et kontinuerligt beskyttende lag.
- Belægningstykkelse : Standard tørfilmtykkelse varierer mellem 60 og 120 mikron.
- Standarder : Højtydende arkitektoniske belægninger overholder AAMA 2603, AAMA 2604 eller AAMA 2605 specifikationer (Qualicoat klasse 1, 2 eller 3).
- Fordele : Ubegrænset farvetilgængelighed (RAL-farvematchende palet), forskellige glansvalg (mat, satin, højglans), teksturerede finish, fremragende slagfasthed og eliminering af emissioner af organiske opløsningsmidler (VOC-fri).
5.3 Elektroforetisk belægning (E-coating)
Elektroforese kombinerer anodisering med en sekundær elektroaflejret vandopløselig harpiks topcoat. Efter standard anodisering nedsænkes den våde profil i en akryl- eller epoxybelægningstank under jævnstrøm, som afsætter en ensartet polymerfilm inden i og over de anodiske porer før varmehærdning.
- Karakteristika : Den kombinerede lagtykkelse er typisk 15 til 25 mikron. Den leverer høj overfladeglathed, ultraklar metallisk glans, høj hårdhed (op til 3H til 4H blyanthårdhed) og overlegen modstandsdygtighed over for kemikalier og saltsprøjtning sammenlignet med standard anodisering.
5.4 PVDF (Polyvinylidenfluorid) flydende belægning
PVDF flydende malingssystemer, der almindeligvis omtales under handelsnavne som Kynar 500 eller Hylar 5000, anvender fluorpolymerharpiksteknologi blandet med holdbare keramiske pigmenter. Påført som et multi-coat system (primer, farvecoat og valgfri klar topcoat) giver PVDF-belægninger høj modstandsdygtighed over for atmosfærisk nedbrydning.
- Performance : Opfylder AAMA 2605 præstationskriterier. Det udviser overlegen modstandsdygtighed over for ultraviolet stråling, kridtning, farvefading, sur regn og saltspray fra havet.
- Primær ansøgning : Højhuse, arkitektoniske gardinvægge, monumentale bygninger og kystindustrielle faciliteter udsat for hårde vejrforhold.
5.5 Overfladebehandling Teknisk specifikation Matrix
| Behandlingsmetode | Typisk tykkelse | Korrosionsbestandighed (saltspraytest) | UV- og farvestabilitet | Ridse og hårdhed | Primær legeringspræference |
| Klar anodisering | 10 - 25 mikron | Fremragende (1,000 hours) | Udestående | Meget høj (8-9 Mohs) | 6063 (bedste klarhed) |
| Pulverlakering | 60 - 120 mikron | Meget god (1.000 - 3.000 timer) | God til fremragende | Moderat to High | 6063, 6061, 6005A |
| Elektroforese | 15 - 25 mikron | Superior (2.000 timer) | Fremragende | Høj (3H - 4H) | 6063 |
| PVDF belægning | 30 - 45 mikron | Enestående (4.000 timer) | Maksimum / Unmatched | Moderat | 6063, 6061, 6005A |
6. Ekstruderingstolerancer, designregler og matriceteknik
Design af en effektiv aluminiumsekstruderingsprofil kræver forståelse af profilgeometri, vægtykkelsesfordeling, symmetrisk vægtbalance og fremstillingstolerancer. Korrekt design reducerer matriceslid, forhindrer materialeflowforvrængning og minimerer produktionsomkostningerne.
6.1 Dimensionelle tolerancestandarder
International produktion af aluminiumsekstruderinger følger standardiserede dimensionstolerancer fastsat af organisationer som ASTM (American Society for Testing and Materials) og EN (European Committee for Standardization).
- ASTM B221 / ANSI H35.2 : Styrer dimensionelle tolerancer for ekstruderet aluminium massive, semi-hule og hule profiler i Nordamerika.
- EN 755-9 & EN 12020-2 : Definerer standard præcisionstolerancer for europæiske arkitektoniske og tekniske ekstruderinger. EN 12020-2 gælder specifikt for højpræcisions konstruktionsprofiler, der kræver snævre tilpasningstolerancer.
6.2 Vigtige ekstruderingsdesignprincipper
- Ensartet vægtykkelse : Bratte overgange mellem tykke og tynde sektioner forårsager ujævne afkølingshastigheder under ekstrudering. Tynde sektioner afkøles hurtigt og trækker sig hurtigere sammen, hvilket resulterer i profilforvridning, synkemærker på udvendige synlige overflader og intern restbelastning. Overgangszoner bør inkorporere gradvise radier i stedet for trinændringer.
- Symmetrisk Die Flow : Tværsnitsformer skal være så symmetriske som muligt i forhold til de lodrette og vandrette midterlinjer. Asymmetriske former forårsager ujævn materialestrømningshastighed gennem stålmatricelandet, hvilket fører til profildrejning og bøjning.
- Hjørne radier : Undgå skarpe 90-graders indvendige og udvendige hjørner. Inkorporering af en minimumsradius på 0,5 til 1,0 millimeter ved indvendige hjørner reducerer spændingskoncentrationer i både ekstruderingsstålet og den færdige aluminiumsprofil.
- Tungeforholdsgrænse : Tungeforholdet refererer til bredden af en åben kanal i forhold til dens dybde. Dybe, smalle kanaler øger kraften på stålmatricetungen, hvilket øger risikoen for matricebrud. Tungeforhold bør generelt holdes under 3:1 for standardekstruderinger, selvom forhold op til 5:1 kan opnås ved brug af specialiserede værktøjsstål.
7. Fabrikationer, CNC-bearbejdning og monteringsteknikker
De fleste industrielle aluminiumsprofiler kræver post-ekstrudering, herunder skæring til præcisionslængder, boring, fræsning, anboring, bukning og sammenføjning før installation i endelige samlinger.
7.1 Præcisions CNC-bearbejdningsegenskaber
- Bearbejdelighed af 6061-T6 : Høj strukturel hårdhed (95 HBW) tillader højhastigheds CNC fræsning, drejning og boring. Spåner knækker rent af skæreværktøjets kant, hvilket forhindrer opbygget kantdannelse og giver overlegen bearbejdet overfladefinish.
- Bearbejdelighed af 6063-T5/T6 : Lavere hårdhed (60 til 75 HBW) gør 6063 mere tilbøjelige til gummiagtige spåner, der kan klæbe til skærende værktøjer, hvis skærehastigheder, fremføringshastigheder og kølesmøring ikke er korrekt kontrolleret. Højhastigheds endefræsere med enkelt- eller to-riller aluminiumgeometri med polerede riller anbefales til bearbejdning af 6063.
7.2 Sammenføjnings- og svejseteknologier
Aluminiumsekstruderinger kan sammenføjes ved hjælp af mekaniske fastgørelseselementer, strukturel klæbemiddel eller termiske svejsemetoder.
- Gas-wolframbuesvejsning (GTAW / TIG) og gasmetalbuesvejsning (GMAW / MIG) : 6061 og 6063 er varmebehandlelige legeringer. Under svejsning skaber lokaliseret varmetilførsel en varmepåvirket zone (HAZ) ved siden af svejsestrengen. HAZ oplever lokaliseret udglødning, hvilket reducerer den mekaniske styrke i den zone med ca. 30 til 50 procent sammenlignet med ophavsmetalværdier. Strukturelle beregninger skal tage højde for denne styrkereduktion, eller der skal anvendes varmebehandling og ældning efter svejseopløsning. Anbefalede fyldstoflegeringer omfatter 4043 (Al-Si) til generelle anvendelser eller 5356 (Al-Mg) for højere samlingsduktilitet og anodiseringsfarvematch efter svejsning.
- Friction Stir Welding (FSW) : Friction stir welding er en solid-state-sammenføjningsteknik, der bruger et roterende værktøj til at generere friktionsvarme, plastisk sammenføjning af aluminiumsprofiler uden at smelte materialet. FSW undgår varmerevner, porøsitet og alvorlig HAZ-styrkeforringelse, hvilket gør den ideel til sammenføjning af brede ekstruderede panelenheder i jernbanevogne, batteribakker og marinedæk.
8. Teknisk udvælgelsesmatrix efter brancheapplikation
For at hjælpe designingeniører og indkøbsledere med at vælge den optimale kombination af legering, temperering og finish fremhæver matrixen nedenfor anbefalede profilspecifikationer for kerneindustrisektorer.
| Applikationssektoren | Specifik anvendelse | Anbefalet legering og temperament | Primær overfladebehandling | Key Engineering Driver |
| Arkitektonisk bygning | Vinduesrammer, døre, gardinvægge, butiksfacader | 6063-T5 / 6063-T6 | Anodiseret (15-25um) / Pulverlakering / PVDF | Overlegen æstetik, kompleks hul geometri, korrosionsbestandighed |
| Sol og vedvarende energi | Solpanel monteringsrammer, sporskinner | 6005A-T6 / 6061-T6 | Klar anodiseret (10-15um) | Høj styrke-til-vægt-forhold, vindbelastningsmodstand, hurtig feltsamling |
| Automotive & EV | Batteriskabsrammer, styrtbjælker, tagræling | 6061-T6 / 6005A-T6 | Kromatfri konvertering / E-coating | Slagenergiabsorption, høj flydespænding, svejsbarhed |
| Industriel automation | T-slot modulær indramning, transportørstyre, robotportaler | 6063-T6 / 6061-T6 | Klar anodiseret | Præcise dimensionelle tolerancer, overfladeridsemodstand, strukturel stivhed |
| Elektronik & VVS | LED køleplader, inverter kabinetter, varmevekslere | 6063-T5 | Anodiseret / Elektroforese | Høj termisk ledningsevne (1200 W/m K), fin tynd-fin ekstruderbarhed |
| Transport & Marine | Lastbilkarosserigulve, bådgangbroer, indvendige jernbanerammer | 6061-T6 / 6005A-T6 | Marine-Grade pulverlakering / anodiseret | Korrosionsbestandighed i kloridmiljøer, dynamisk træthedsstyrke |
Ofte stillede spørgsmål
FAQ 1: Hvad er den primære forskel mellem 6061 og 6063 aluminium ekstruderingsprofiler?
Den største forskel ligger i den kemiske sammensætning, styrke og ydeevne til overfladebehandling. 6061 indeholder højere niveauer af magnesium og silicium, sammen med tilsat kobber og krom. Dette gør 6061-T6 cirka 30 til 40 procent stærkere end 6063-T6, hvilket gør den ideel til tunge bærende strukturelle applikationer. I modsætning hertil har 6063 en renere sammensætning med lavt kobberindhold, der tilbyder enestående ekstruderbarhed til komplekse eller tyndvæggede former og producerer en overlegen anodiseret overfladefinish til arkitektoniske applikationer.
FAQ 2: Hvorfor foretrækkes 6063 legering frem for 6061 til anodiserede arkitektoniske profiler?
6063 aluminium indeholder praktisk talt ingen kobber og lavt jernindhold, hvilket gør det muligt at danne en meget ensartet, klar, lys anodisk oxidfilm, når den behandles elektrolytisk. 6061 indeholder kobber (0,15 til 0,40 procent) og krom, som danner mikrokomponentfasepartikler, der spreder lys, hvilket resulterer i et lidt mørkere, gråligt eller plettet udseende efter anodisering. For visuelle arkitektoniske komponenter giver 6063 overlegen overfladekonsistens og farveglans.
FAQ 3: Hvordan påvirker tempereringsbetegnelsen ydeevnen af en aluminiumsprofil?
Tempereringsbetegnelser angiver varmebehandlingen og den mekaniske bearbejdning på aluminiumprofilen. For eksempel tilbyder T4-temperering moderat styrke med høj duktilitet, hvilket gør den velegnet til profiler, der kræver koldbøjning efter ekstrudering. T5-temperering er produceret ved luftkøling ved ekstruderingspressen efterfulgt af kunstig ældning, hvilket giver god styrke og dimensionsstabilitet med minimal termisk forvrængning. T6-temperering involverer aggressiv vandslukning og forlænget kunstig ældning, hvilket opnår maksimal trækstyrke og hårdhed for bærende strukturer.
FAQ 4: Kan aluminiumsekstruderingsprofiler erstatte konstruktionsstål i bærende rammer?
Ja, aluminiumsekstruderinger kan erstatte konstruktionsstål i mange bærende applikationer, hvilket giver en vægtreduktion på cirka 60 procent. Mens aluminium har omkring en tredjedel af densitet og elasticitetsmodul af stål (68,9 GPa vs 200 GPa), kan konstruktionsingeniører kompensere for lavere stivhed ved at øge profilens tværsnitsdybde og optimere sektionsinertimomentet. Aluminium giver også naturlig korrosionsbestandighed, hvilket reducerer langsigtede vedligeholdelsesomkostninger forbundet med rustbeskyttelse af stål.
FAQ 5: Hvad forårsager vridning eller vridning i ekstruderede aluminiumsprofiler under fremstilling?
Forvridning og vridning skyldes typisk ujævn metalstrømningshastighed gennem ekstruderingsmatricens land, uensartet afkøling på tværs af asymmetriske tværsnit, når profilen forlader matricen, eller ujævn spændingsaflastning under strækning. Design af profiler med ensartet vægtykkelse, afbalanceret tværsnitssymmetri og korrekte overgangsradier hjælper med at sikre et jævnt materialeflow og ensartet afkøling, og opretholder snævre dimensionelle rethedstolerancer.
Industrireferencer og standarder
- ASTM B221 / B221M : Standardspecifikation for ekstruderede stænger, stænger, tråd, profiler og rør af aluminium og aluminiumslegering. ASTM International, West Conshohocken, PA.
- EN 755 (del 1-9) : Aluminium og aluminiumslegeringer - Ekstruderet stang/stang, rør og profiler. Den Europæiske Standardiseringskomité (CEN), Bruxelles.
- EN 12020 (del 1-2) : Aluminium og aluminiumslegeringer - Ekstruderede præcisionsprofiler i legeringer EN AW-6060 og EN AW-6063. Den Europæiske Standardiseringskomité (CEN), Bruxelles.
- Aluminiumforeningen : Aluminiumsstandarder og -data (ASD) , Washington, D.C.
- AAMA 2605 : Frivillig specifikation, ydeevnekrav og testprocedurer for overlegne organiske belægninger på aluminiumsekstruderinger og -paneler. Fenestration & Glazing Industry Alliance (FGIA).
- ASM International : ASM-håndbog, bind 2: Egenskaber og udvalg: Ikke-jernholdige legeringer og specialmaterialer. ASM International, Materials Park, OH.