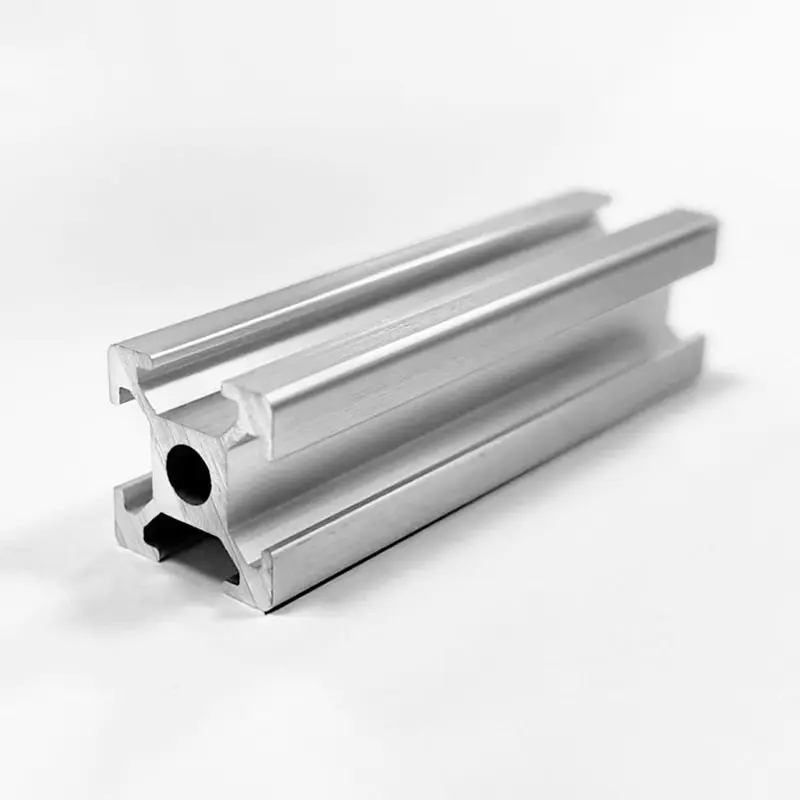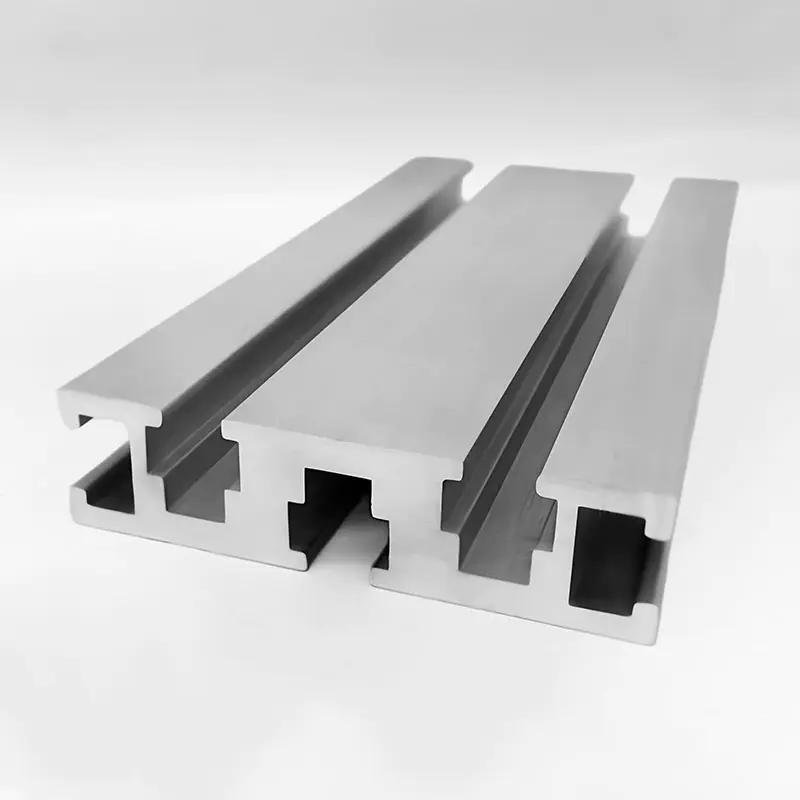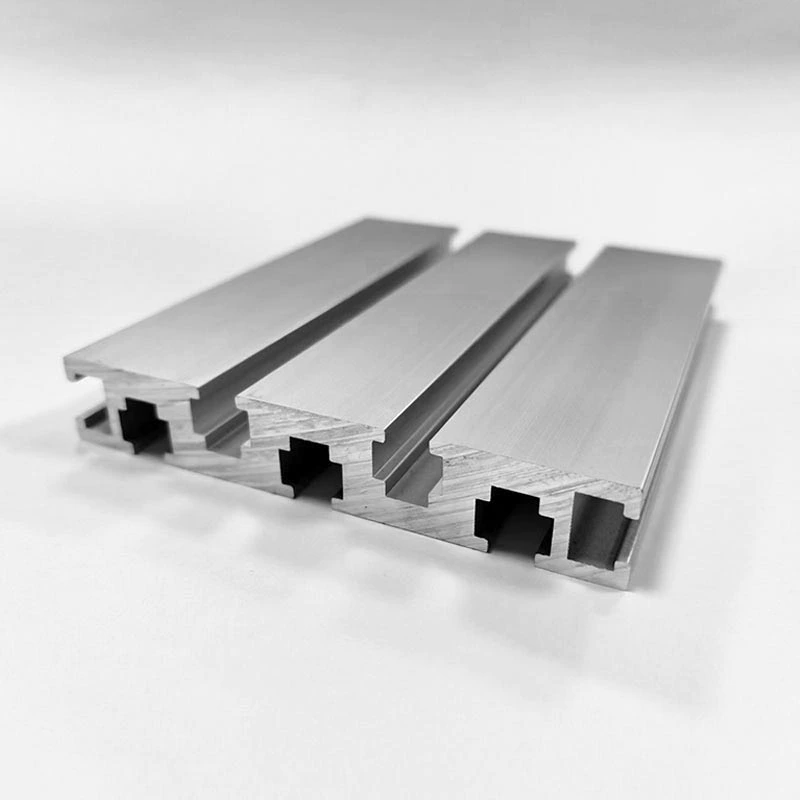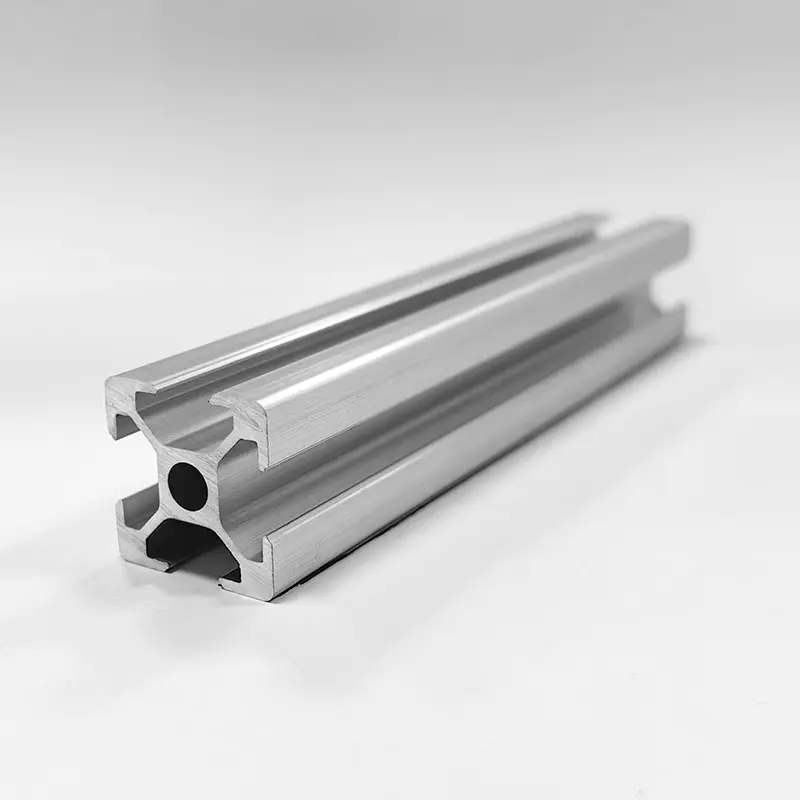
hsau hsau hsau hsau hsau
hsau hsau hsau hsau
- Hjem
- Produkter
- Industrielle aluminiumsekstruderingsprofiler
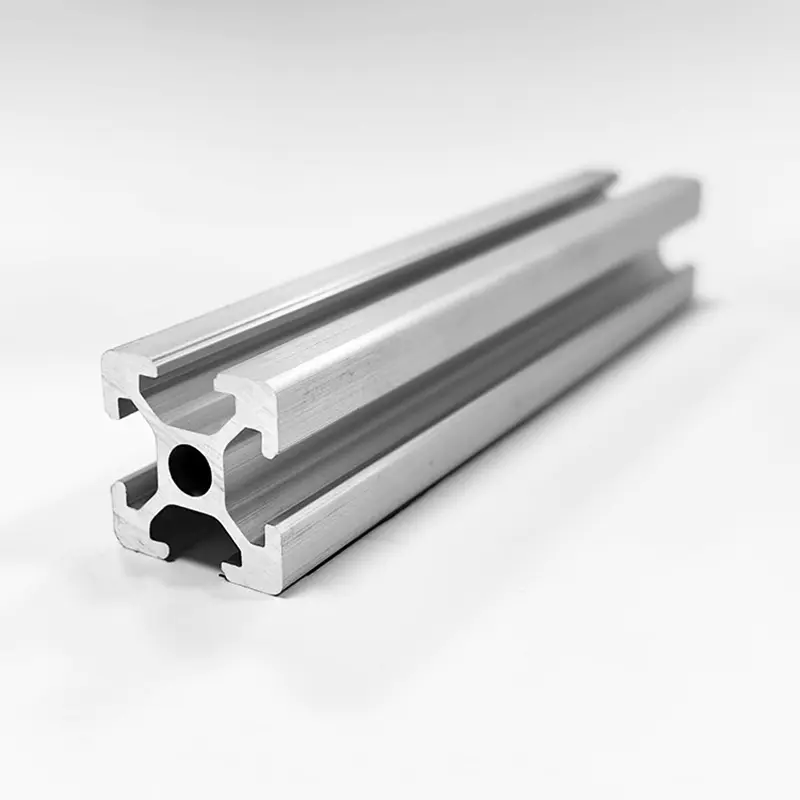
- 15 serie aluminium ekstruderingsprofil
- 20 serie aluminium ekstruderingsprofil
- 25-seriens aluminiumsekstruderingsprofil
- 30 serie aluminium ekstruderingsprofil
- 40 Series aluminiumsekstruderingsprofil
- 45 serie aluminium ekstruderingsprofil
- 50 Series aluminiumsekstruderingsprofil
- 60-seriens aluminiumsekstruderingsprofil
- 80-seriens aluminiumsekstruderingsprofil
- 90-seriens aluminiumsekstruderingsprofil
- 100-seriens aluminiumsekstruderingsprofil
- 120-seriens aluminiumsekstruderingsprofil
- Hjælpe aluminiumsprofiler
- Aluminiumsprofiltilbehør
- Profilramme i aluminium
- Skræddersyet formfremstilling
- CNC aluminium behandling
- Industrielle aluminiumsekstruderingsprofiler
- Skik
- Om os
- Nyheder
- Kontakt os