Når en maskinbygger spørger om smeltepunktet for aluminium, planlægger de normalt ikke at smelte noget. De tjekker en svejsetegning, specificerer et trykstøbt hus eller bekræfter, at en ekstruderet profilramme kan sidde i nærheden af en varmekilde. Svaret er enkelt: rent aluminium smelter kl 660,32°C eller 933,47 K / 1220,58°F. Alt ud over denne værdi afhænger af legeringskvaliteten, opvarmningsbetingelserne og den anvendte proces.
Det tal er mere end et trivialitetssvar: det afgør, om en del skal støbes, ekstruderes, svejses eller bearbejdes, og det forklarer, hvorfor aluminium opfører sig anderledes end stål i butikken. Afsnittene nedenfor dækker referenceværdien, hvordan legeringer udvider den til et smelteområde, og hvordan man anvender denne information i reel produktion.
Smeltepunktet for aluminium med et blik
Aluminium har et af de laveste smeltepunkter blandt almindelige strukturelle metaller. Den accepterede referenceværdi for rent aluminium er:
- 660,32°C (degrees Celsius)
- 933,47 K (Kelvin)
- 1220.58°F (grader Fahrenheit)
Denne værdi er målt på aluminium med en renhed på omkring 99,996%. Det er et sandt smeltepunkt i termodynamisk forstand: ved 660,32°C eksisterer de faste og flydende faser i ligevægt, og yderligere varme omdanner fast aluminium til væske uden at ændre temperaturen. Kommercielle renhedsgrader, støbte legeringer og smedelegeringer opfører sig anderledes, fordi urenheder og bevidste tilføjelser spreder overgangen over et temperaturområde.
Hvorfor smeltepunktet betyder noget ved støbning, svejsning og ekstrudering
Næsten hver aluminiumproduktionsproces er placeret i forhold til smeltepunktet. Støbning arbejder over den, ekstrudering arbejder under den, og svejsning krydser den lokalt. At vide, hvor din proces sidder, forhindrer de mest almindelige kvalitetssvigt.
Støbning: arbejde med væskefasen
Støbning er den eneste mainstream-proces, der fuldt ud krydser smeltepunktet. Trykstøbelegeringer holdes mellem ca. 680°C og 740°C, så metallet har nok overhedning til at fylde tynde formsektioner før frysning. Liquidussen fortæller støberiet, hvor meget overhedning der er til rådighed; solidus fortæller dem, når støbningen er stabil nok til at udstødes. Tyngdekraft og sandstøbning følger samme logik ved lidt forskellige temperaturer.
Svejsning: lokal smeltning med praktiske konsekvenser
Svejsning opvarmer en lille zone over smeltepunktet, men aluminium gør dette sværere, end temperaturen alene antyder. Hver aluminiumsoverflade bærer et tyndt oxidlag, der smelter ved ca. 2072°C, så oxidhuden forbliver fast, mens basismetallet nedenunder allerede er smeltet. Derfor er TIG- og MIG-svejsning afhængig af vekselstrøm og oxidrensende virkning, og hvorfor dårlig forberedelse fører til oxidindeslutninger og porøsitet. Aluminium giver heller ingen visuel advarsel, før det smelter: det lyser ikke rødt som stål, så et overophedet svejsebad kan kollapse uden noget tydeligt signal.
Ekstrudering: varmdannelse under smeltepunktet
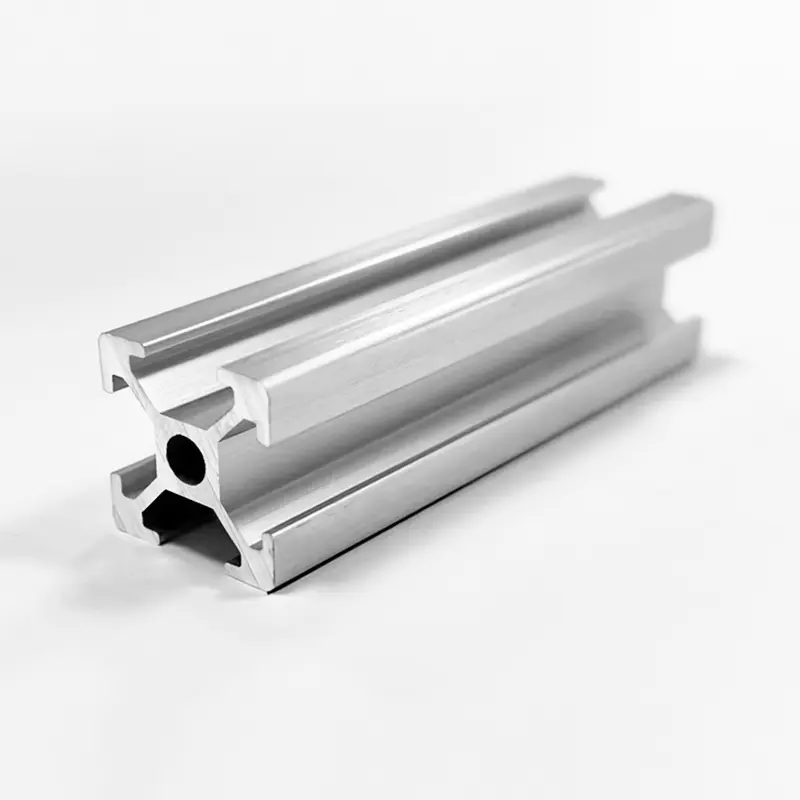
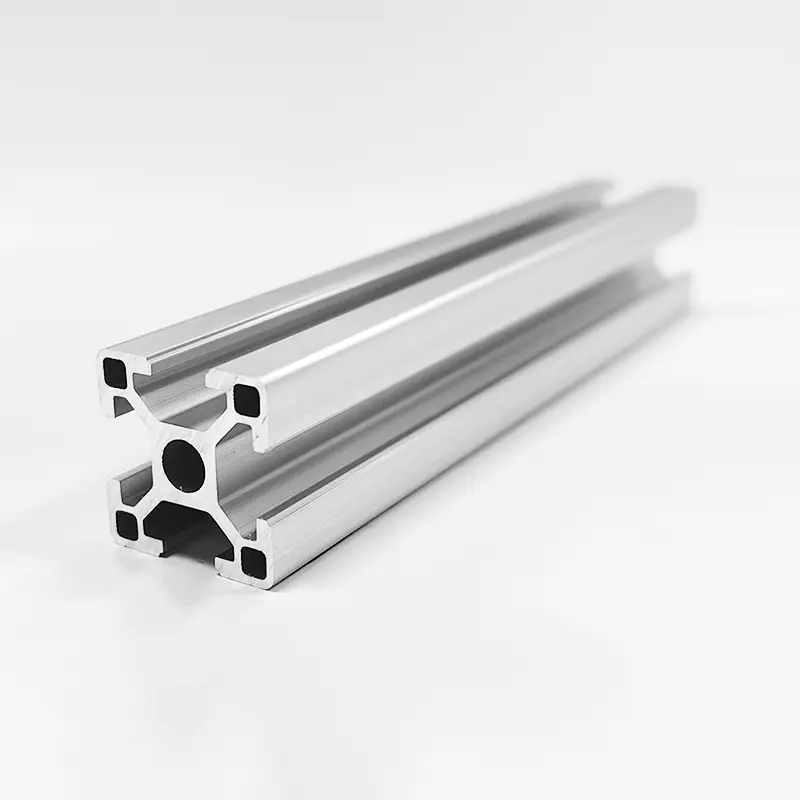
Ekstrudering holder bevidst metallet i fast tilstand. Billets af 6xxx legeringer forvarmes til ca. 450-500°C, langt under solidus, så materialet bliver blødt og plastisk, men aldrig delvist smeltet. Det er det, der gør det muligt at skubbe komplekse tværsnit gennem en matrice, mens der holdes snævre tolerancer. Som producent af industrielle aluminiumsekstruderingsprofiler , vi behandler emnetemperaturen som en af de mest kontrollerede parametre på pressen: for kold og profilen rives, for varm og overfladekvaliteten forringes, og ved solidus begynder sektionen at revne. Til standard indramningssektioner som vores 2020-serien T-slot aluminium ekstruderingsprofiler , stabil forvarmning holder tværsnittet nøjagtigt fra første meter til sidste.
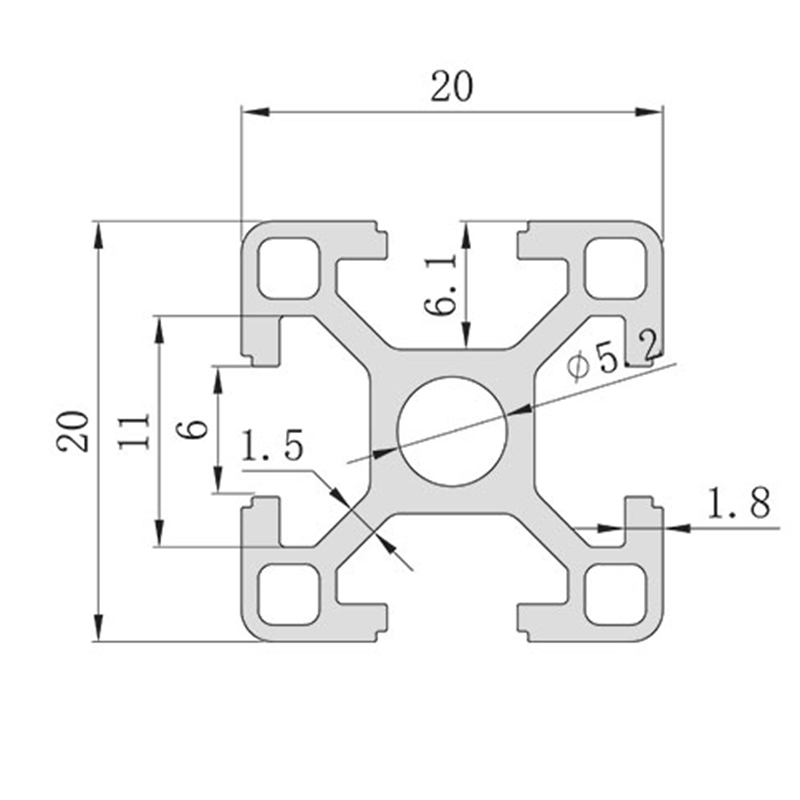 OEM 2020-serien aluminium ekstruderingsprofil med 6 mm t-slot design Leverandører, Com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. er Kina engros 2020-serien aluminium ekstruderingsprofil med 6 mm t-slot design ... Se produkt →
Solidus og likvidus: hvordan legeringer udvider smeltepunktet
Rent aluminium smelter ved en enkelt skarp temperatur. Så snart legeringselementer er tilføjet, spredes overgangen til et område. Den solidus er den højeste temperatur, ved hvilken legeringen stadig er fuldstændig fast; den liquidus er den laveste temperatur, hvor den er fuldstændig flydende. Mellem de to eksisterer faste og flydende faser side om side, hvilket er normalt ved støbning, men farligt ved varmebehandling og svejsning.
Tabel 1. Typiske smelteområder for almindelige aluminiumslegeringer. Værdierne varierer lidt med nøjagtig sammensætning og temperament; altid bekræfte mod møllecertifikatet. | Legering | Temperament | Solidus (°C) | Liquidus (°C) | Typisk anvendelse |
| 6063 | T5 / T6 | 615 | 655 | Ekstruderede profiler, rammer, arkitektoniske sektioner |
| 6061 | T6 | 582 | 652 | Strukturelle sektioner, svejsede samlinger |
| 5052 | H32 | 607 | 649 | Marinepaneler, pladearbejde |
| 7075 | T6 | 477 | 635 | Luftfartskomponenter med høj styrke |
| A356 | T6 støbt | 574 | 610 | Støbte hjul, pumpehuse |
Bemærk spredningen: 6061 er allerede delvist smeltet over 582°C, selvom det først er helt flydende ved 652°C. Ekstruderingsmatricer forbliver under solidus for at undgå varme revner. Ved varmebehandling forårsager overskridelse af solidus begyndende smeltning, der permanent ødelægger delens mekaniske egenskaber.
Faktorer, der påvirker smeltepunktet for aluminium
Flere variabler i den virkelige verden ændrer, hvordan det teoretiske smeltepunkt opfører sig på butiksgulvet.
Legeringselementer
Silicium og kobber sænker smelteområdet mere end nogen anden almindelig tilsætning. Aluminium-silicium-eutektikken sidder ved omkring 577°C med omkring 12,6% silicium, hvilket er grunden til, at de fleste støbelegeringer forbliver bearbejdelige ved temperaturer, hvor smedelegeringer stadig er faste. Magnesium og zink undertrykker også solidus, som 7075 rækken i tabel 1 viser. Legeringsvalg er derfor uadskilleligt fra procesvalg.
Renhedsniveau
Aluminium med 99,99% renhed smelter inden for en brøkdel af en grad på 660,32°C. Kommercielle renhedsgrader på 99,5-99,8% indeholder sporjern og silicium, der udvider overgangen med nogle få grader. For det meste konstruktionsarbejde er forskellen ubetydelig, men til lodning og præcisionsstøbning ændrer det valg af fyldstof og gennemblødningstider.
Oxidlaget
Aluminiumoxid smelter ved omkring 2072°C, omkring tre gange højere end metallet under det. Under svejsning og lodning skal laget brydes op eller fjernes, ellers kan det smeltede metal ikke fugte samlingen. Under smeltning til støbning flyder oxidhuden ovenpå og kan skummes, men den fanger også gas og indeslutninger, hvis den røres ind i smelten. Oxidlaget ændrer ikke metallets smeltepunkt, men det er hovedårsagen til, at aluminium er sværere at svejse end stål.
Tryk og varmehastighed
Til tekniske formål har hverken tryk eller opvarmningshastighed en praktisk effekt på aluminiums smeltepunkt. Trykeffekter vises kun i specialiseret højtryksforskning, og opvarmningshastigheden påvirker, hvor nøjagtigt du observerer overgangen, ikke selve ligevægtsværdien. Stol på materialedatabladet, ikke pyrometeraflæsningen.
Hvad smeltepunktet betyder for aluminiumsprofiler og -rammer
For en alu profilramme , smeltepunktet er næsten aldrig designgrænsen. Rammer er konstrueret mod afbøjning, flydespænding og samlingsstivhed, ikke smeltende. Temperaturen har stadig betydning på to måder.
For det første blødgør kontinuerlig drift over ca. 250-300°C standard 6xxx temperamenter længe før smeltning indtræffer: ældningseffekter vender om, styrken falder, og fastklemte samlinger kan krybe. For det andet introducerer enhver svejsning eller slaglodning udført på en ramme lokal smeltning, der udgløder den varmepåvirkede zone. Hvis en maskinramme skal bære belastning i nærheden af en svejset samling, skal den ældes efter svejsning eller omdesignes.
For bærende konstruktioner med vibrationer eller punktbelastninger betyder det lave elasticitetsmodul af aluminium, at sektionsstivheden gør arbejdet. Vi anbefaler ofte tungere vægpartier som f.eks fortykkede bærende 4040 T-slids aluminiumsprofiler i stedet for at kompensere med stærkere legeringer, fordi rammen bliver stivere uden at ændre svejseadfærd eller smelteegenskaber. Når du sammenligner serier og belastningsklasser, en praktisk ingeniørvejledning til T-slot aluminium ekstruderingssystemer sparer mere designtid end at kontrollere smeltetemperaturerne igen.
 OEM HS-8-4040B fortykket bærende T-slot 4040 aluminiumsprofil, 2,5 mm væg T Shanghai Huishuo Aluminium Industry Technology Co., Ltd. er Kina engros HS-8-4040B fortykket lastbærende T-slot 4040 aluminiumsprofil... Se produkt →
Aluminium vs. andre almindelige metaller: hvorfor 660°C betyder noget
Tabel 2. Omtrentlige smeltepunkter for almindelige ingeniørmetaller til sammenligning. | Metal | Smeltepunkt (°C) | Smeltepunkt (°F) | Sammenligning med aluminium |
| Zink | 419.5 | 787 | Lavere; beskytter stål som galvaniserende belægning |
| Magnesium | 650 | 1202 | Lignende; bruges i letvægtsstøbegods |
| Aluminium (ren) | 660.3 | 1220.6 | Reference |
| Messing (typisk) | 900-940 | 1650-1720 | Højere; sværere at støbe og bearbejde |
| Kobber | 1084.6 | 1984 | Meget højere; fremragende ledningsevne |
| Rustfrit stål | 1400-1450 | 2550-2640 | Meget højere; høj temperatur service |
| Blødt stål | 1370-1510 | 2500-2750 | Meget højere; strukturel misligholdelse |
Den vigtigste konsekvens er økonomisk. Aluminiums moderate smelteområde er præcis, hvad der gør ekstrudering og trykstøbning hurtig og overkommelig. Stål og rustfrit stål har brug for langt mere energi for at smelte og dannes, hvorfor tungt konstruktionsarbejde stadig favoriserer stål, mens lette rammer, kabinetter og varmeafledende komponenter favoriserer aluminium. Den samme temperaturgrænse betyder, at aluminium ikke har plads i kontinuerlig drift over ca. 300°C: det vil ikke smelte, men det vil miste besindelsen og krybe under belastning.
Praktiske muligheder for at arbejde med aluminium
Sæt smeltepunktet i gang på designkontoret, ikke kun i ovnen:
- Behandl smelteområdet som en procesgrænse, ikke en designgrænse. Udbyttestyrke og krybeadfærd styrer strukturelle applikationer.
- Til svejsede samlinger skal du bruge 6xxx legeringer med matchende fyldmetal og bekræfte, at den varmepåvirkede zone kan acceptere styrketabet.
- For bearbejdede dele er smeltning ikke problemet. Skæring sker langt under 660°C, men ukontrolleret varme forårsager dimensionsforskydning og værktøjsslid, så styr kølevæske og tilførsel som ethvert præcisionsarbejde.
- Gæt aldrig smelteområdet fra et generisk diagram. Anmod om et møllecertifikat eller datablad for hver varme, især for støbegods og loddede samlinger.
- Hold fine aluminiumsspåner væk fra antændelseskilder. Finfordelt aluminiumstøv kan antændes et godt stykke under bulksmeltepunktet.
I vores produktionsanlæg bestemmer smeltepunktet, hvordan en del fremstilles, ikke om den kan laves. Hvis en geometri skal støbes, afkøler vi den fra liquidus med kontrollerede parametre. Hvis det skal svejses, klarer vi lokal varmetilførsel. Skal det bearbejdes, søger vi CNC aluminium behandling med kontrolleret tilførsel, hastigheder og kølevæskeflow.
 Engros CNC Aluminium Processing Factory, Producenter Shanghai Huishuo Aluminium Industry Technology Co., Ltd. er Kinas CNC Aluminium Processing-producenter og CNC Aluminium Processing fakta... Se produkt →
At vide, at rent aluminium smelter ved 660,32°C er den nemme del. Det egentlige tekniske spørgsmål er, hvilken legering, hvilken proces og hvilket temperaturvindue, der producerer den del, du har brug for. Start med legeringsserien, tjek solidus og liquidus, og lad processen følge.